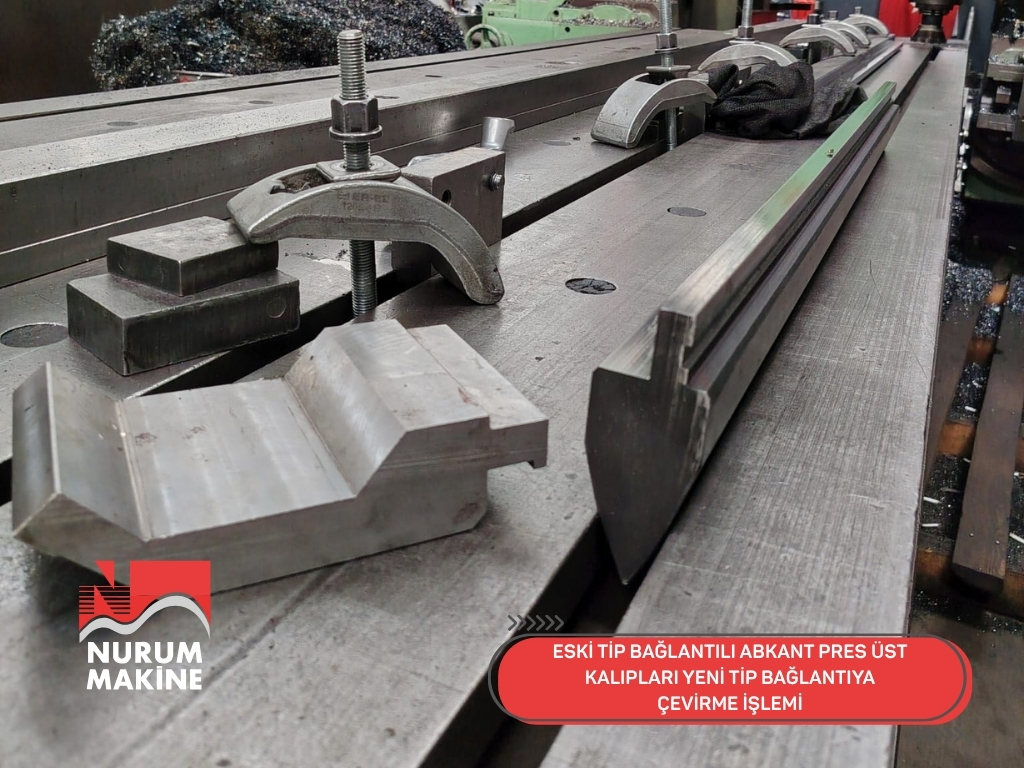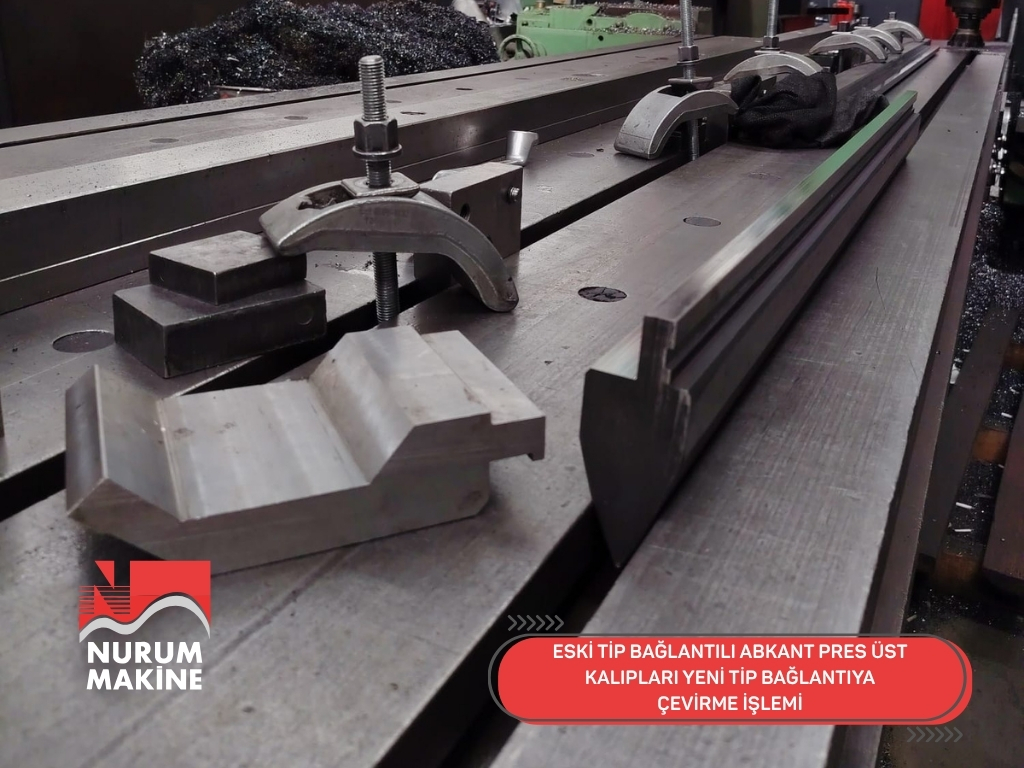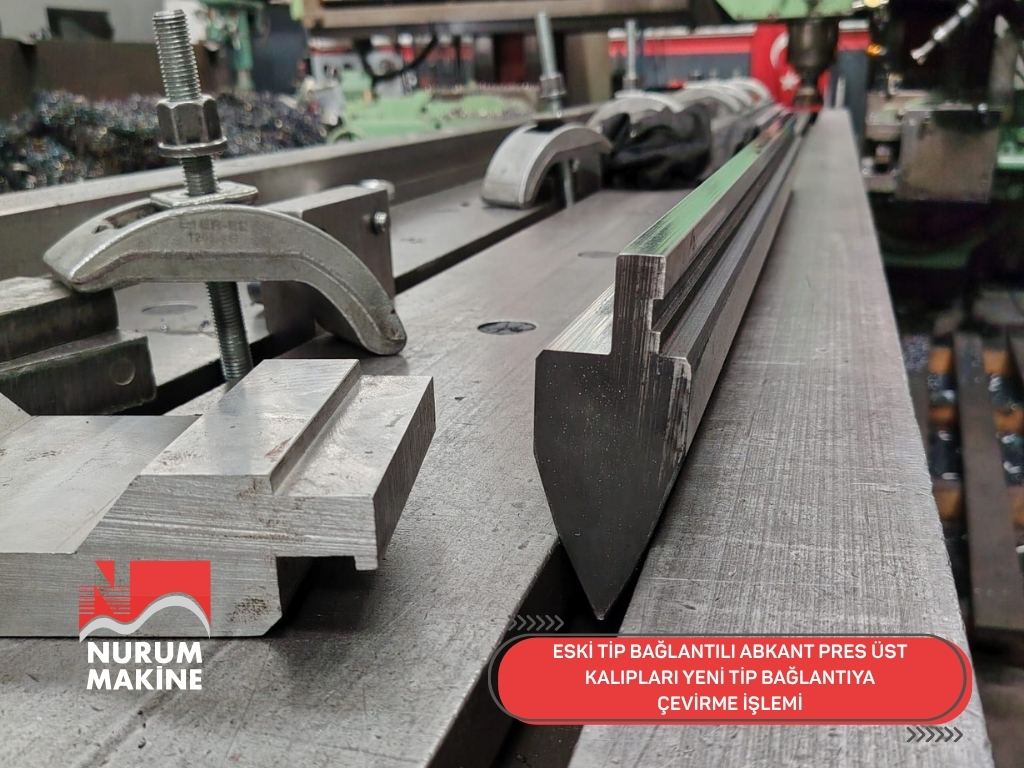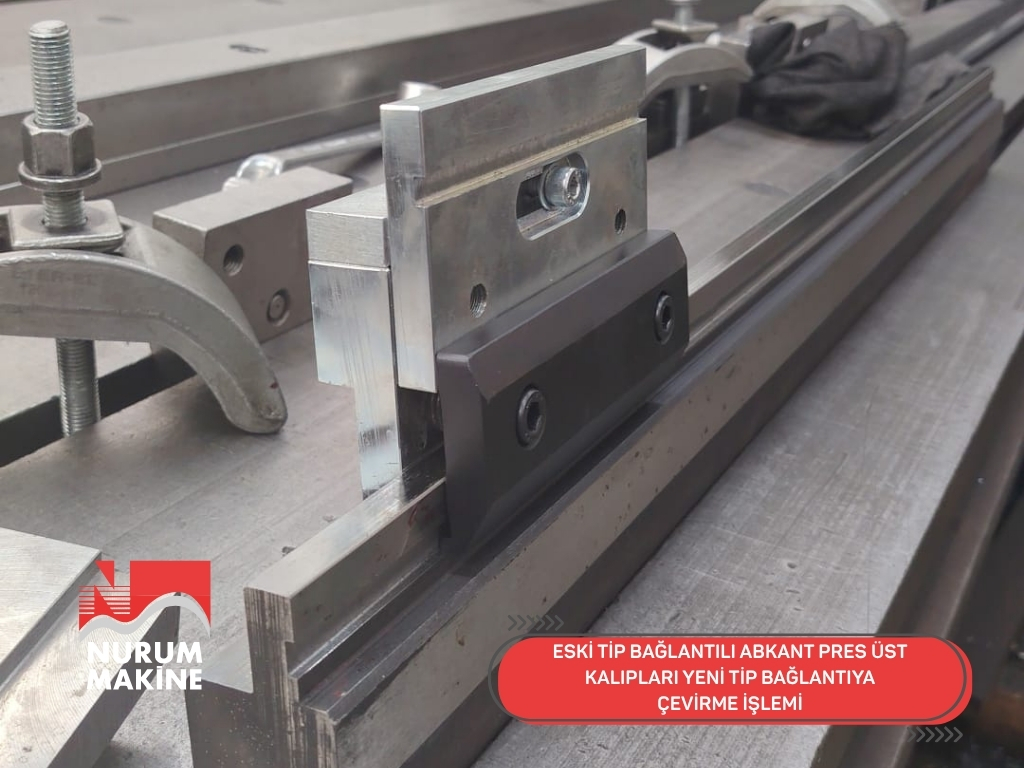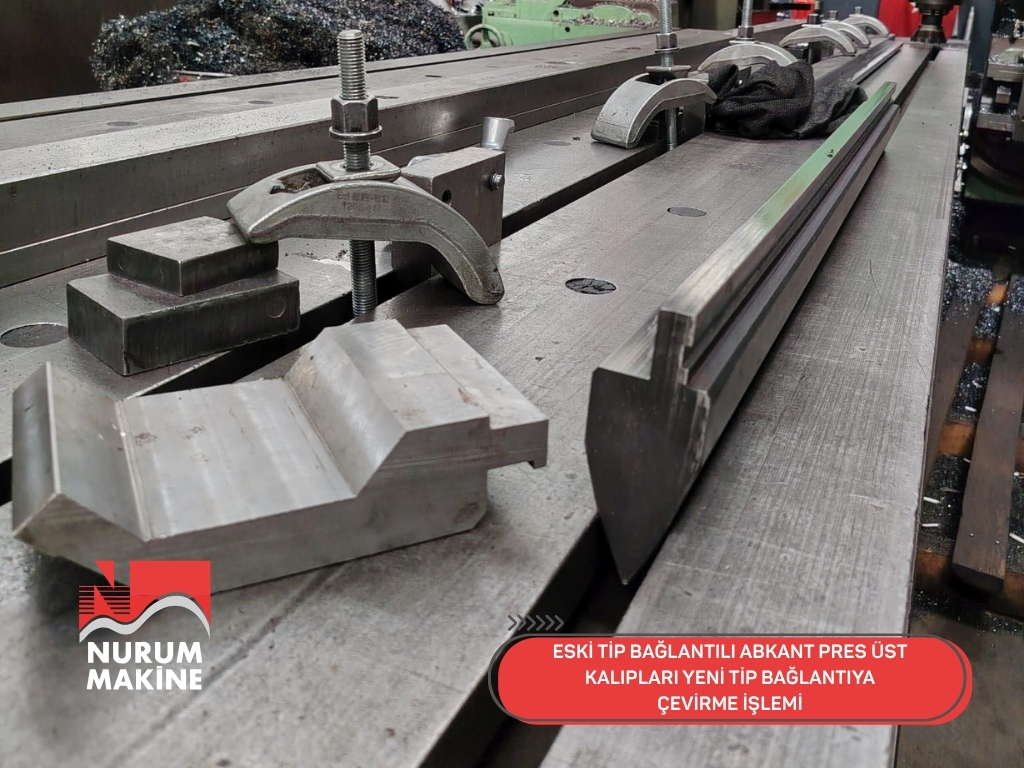
ESKİ TİP BAĞLANTILI ABKANT PRES ÜST KALIPLARI YENİ TİP BAĞLANTIYA ÇEVİRME
Eski Tip Bağlantılı Abkant Pres Üst Kalıplarını Yeni Tip Bağlantıya Çevirme Rehberi
1. Abkant Pres Bağlantı Tiplerinin Gelişimi ve Değişim İhtiyacı
Eski Tip Bağlantıların Temel Özellikleri Endüstride genellikle Avrupa tipi (Promecam/Amada) olarak bilinen eski nesil abkant üst kalıp bağlantıları, manuel olarak sıkılan yanal vidalara veya basit mandal mekanizmalarına dayanır. Bu sistemler, kalıpların makine çenesine yandan sürülerek takılmasını gerektirir. Uzun yıllar endüstri standardı olarak kullanılmış olmalarına rağmen, kurulum sürelerinin uzunluğu ve operatör üzerinde yarattığı fiziksel zorlanmalar nedeniyle modern üretim hızlarının gerisinde kalmaya başlamışlardır.
Yeni Tip (Hızlı Tutucu) Sistemlerin Getirdiği Avantajlar Yeni nesil bağlantı sistemleri (Wila, Trumpf veya çeşitli quick-release tasarımları), tek bir buton, mandal hareketi veya pnömatik/hidrolik destek ile kalıpların saniyeler içinde değiştirilmesine olanak tanır. “Tıkla-oturt” (click-and-seat) mantığıyla çalışan bu sistemler, kalıbın yandan sürülmesine gerek kalmadan doğrudan alttan yukarı doğru makine çenesine kilitlenmesini sağlayarak kurulum süresini (SMED) büyük oranda kısaltır.
Dönüşümü Zorunlu Kılan Endüstriyel Gelişmeler Günümüz sac işleme sektöründe parça çeşitliliği artarken parti boyutları küçülmektedir. Bu durum, bir abkant pres operatörünün gün içerisinde defalarca kalıp değiştirmesini zorunlu kılar. Eski tip sistemlerde kalıp değiştirme süresi toplam üretim süresinin büyük bir bölümünü işgal ederken, yeni tip bağlantılara geçiş yapmak atıl zamanları minimize ederek genel ekipman verimliliğini (OEE) doğrudan artırır.
Operatör Ergonomisi ve İş Güvenliğine Etkisi Eski sistemlerde ağır parçalı kalıpların omuz hizasında yandan sürülmeye çalışılması, operatörler için ciddi bel ve sırt zedelenmesi riskleri oluşturur. Yeni sistemlerin önden takılabilme özelliği sayesinde ergonomik zorluklar ortadan kalkar. Ayrıca otomatik güvenlik tırnakları, kalıbın sıkılmadan önce düşmesini engelleyerek iş kazalarının önüne geçer.
2. Çevirme İşlemi Öncesi Teknik Değişkenlerin Analizi
Makine Strok ve Açıklık Mesafesinin (Daylight) Hesaplanması Eski kalıpları yeni sisteme uyarlarken genellikle araya bir adaptör eklenir. Bu ara parçalar makinenin çalışma alanından (Z ekseninden) belirli bir mesafe çalar. Çevirme işlemine başlamadan önce makinenin maksimum strok boyu ve alt-üst tabla arası açıklık mesafesi hesaplanmalı, üretilecek standart derin kutu veya U bükümlerde bu yükseklik kaybının bir engel yaratıp yaratmayacağı analiz edilmelidir.
Kalıp Tonaj ve Mukavemet Kapasitelerinin İncelenmesi Değişim yapılacak kalıpların geometrisi ve büküm tonajı, yeni bağlantı tipinin mekanik sınırlarına uygun olmalıdır. Özellikle kalın sac bükümlerinde kullanılan dar açılı veya balta (gooseneck) zımbaların bağlantı saplarına (tang) binen yanal ve dikey yükler değişebilir. Adaptör sistemlerinin veya işlenmiş kalıp saplarının presin uygulayacağı maksimum tonajı taşıyabileceğinden emin olunmalıdır.
Maliyet ve Amortisman Süreci Değerlendirmesi Mevcut takım kütüphanesini tamamen çöpe atıp yeni tip bağlantılı kalıplar satın almak oldukça yüksek bir yatırım bütçesi gerektirir. Elinizdeki kaliteli ve yıpranmamış eski tip kalıpları uygun maliyetli adaptörlerle veya sap frezeleme yöntemiyle yeni sisteme entegre etmek, çok daha hızlı amorte edilen mantıklı bir köprü çözümdür. Burada eski kalıpların kalan ömürleri kritik belirleyicidir.
Büküm Hassasiyeti ve Eksen Kaçıklığı Riskleri Dönüştürme işleminde araya giren her ekstra mekanik parça, tolerans zincirine yeni bir halka ekler. Özellikle ince saclarda ve yüksek hassasiyet gerektiren bükümlerde, dönüştürülmüş kalıpların zımba ucu ile alt kalıp (matris) V kanalının merkezleme (alignment) hassasiyetinde sapmalar yaşanıp yaşanmayacağı önceden değerlendirilmelidir.
3. Kalıp Çevirme ve Modifikasyon Yöntemleri
Ara Adaptör (Mafsallı Tutucu) Kullanımı En yaygın, pratik ve geri dönüşü olan yöntemdir. Presin üst çenesine monte edilen ve bir tarafı makinenin yeni hızlı tutucu sistemine, diğer tarafı ise eski tip Promecam kalıba uygun olarak tasarlanmış çelik bloklardır. Kalıpların orijinal yapısına zarar vermeden entegrasyon sağlar ve kalıp parkurunda kalıcı bir modifikasyon yapma zorunluluğunu ortadan kaldırır.
Doğrudan Kalıp Sapının İşlenmesi (Talaşlı İmalat) Eğer Z ekseninde (daylight) kayıp yaşanmak istenmiyorsa, eski kalıbın üst sap kısmı freze tezgahlarında işlenerek yeni nesil tırnaklı (quick-release) geometriye dönüştürülebilir. Bu işlem kalıcıdır ve kalıbın orijinal profili talaş kaldırılarak değiştirilir. Sadece et kalınlığı uygun olan kalıplarda uygulanabilen, yüksek mühendislik ve işleme hassasiyeti gerektiren bir yöntemdir.
Yüzey Sertleştirme İhtiyacı ve Uygulanması Kalıp saplarının doğrudan işlenmesi durumunda, malzeme yüzeyindeki orijinal sertleştirilmiş katman (genellikle indüksiyon veya lazer ile elde edilen 42-50 HRC arası sertlik) kalkabilir. Yeniden şekillendirilen tırnaklı bağlantı bölgelerinin aşınmaya ve baskıya dayanabilmesi için, işleme sonrası lokal olarak tekrar ısıl işleme veya nitrasyon gibi yüzey sertleştirme işlemlerine tabi tutulması elzemdir.
Pnömatik ve Hidrolik Sıkma Entegrasyonları Makine parkurunu kökten modernize etmek isteyen tesisler için kalıpları çevirmenin ötesinde makine çenesinin de revize edilmesi gerekebilir. Kalıpların ucuna takılan mekanik adaptörler, makine kontrol ünitesine entegre edilen hidrolik kanallar veya pnömatik hatlar ile desteklenerek takım değiştirme işlemi tamamen otomatize edilebilir.
4. Uygulama Sırasında Karşılaşılan Zorluklar ve Çözümleri
Sertleştirilmiş Çelik İşlemenin Zorlukları Doğrudan sap modifikasyonu tercih edildiğinde takım üreticilerinin kullandığı C45, 42CrMo4 veya özel alaşımlı sert çelikleri işlemek ciddi bir zorluk yaratır. Standart freze uçları bu sertlikteki malzemelerde çabuk aşınır ve yüzey pürüzlülüğü yaratabilir. Bu yüzden karbür veya CBN kesici takımlar kullanılmalı, ısı deformasyonunu önlemek için agresif soğutma sıvıları tercih edilmelidir.
Merkezleme ve Hizalama (Alignment) Sorunları Farklı jenerasyondaki bağlantı tipleri birleştirilirken milimetrenin onda biri kadar oluşan yanal kaymalar, özellikle kalın malzemelerde büküm açılarının sapmasına neden olur. Çözüm olarak ayarlanabilir (kamalı) adaptörler kullanmak veya modifikasyon sonrası taşlama işlemlerinde mikron seviyesinde hassasiyete sahip CNC taşlama tezgahlarından faydalanmak gerekir.
Parçalı Kalıplarda Boyutsal Bütünlük Sağlama Abkant tezgahlarında tam boy büküm yaparken 835mm’lik parçalar ve bunların ufak kesitli setleri yan yana dizilir. Çevirme işlemi veya adaptör kullanımı sırasında bu farklı parçaların yüksekliklerinde (Z ekseninde) oluşabilecek en ufak bir uyumsuzluk, bükülen sac üzerinde belirgin izler (kalıp izi) bırakır. Modifiye edilen tüm kalıp seti tek bir parti olarak yüzey taşlamasına girmelidir.
Garanti ve Standart Dışı Kalma Durumu Hem pres üreticileri hem de kalıp imalatçıları, orijinal ekipman üzerinde yapılan fiziksel modifikasyonları genellikle garanti kapsamı dışında tutar. Bu riskleri bertaraf etmek için dönüşüm işlemlerinin sertifikalı, yüksek kaliteli çelik işleme kapasitesine sahip profesyonel takımevleri (tooling) tarafından yapılması ve her bir modifiye kalıbın kalite kontrol formlarının oluşturulması şarttır.
5. Çevirme İşlemi Sonrası Standartların Oturtulması
İlk Kurulum ve Prototip Büküm Testleri Dönüşüm tamamlandıktan sonra sistem hemen seri üretime alınmamalıdır. Farklı kalınlıklardaki (örneğin 1mm, 3mm ve 6mm) hurda saclar kullanılarak deneme bükümleri gerçekleştirilmeli; elde edilen parçaların açısal doğruluğu, paralelliği ve kalıpların pres alt ölü noktasına (BDC) inme stabilitesi detaylı olarak ölçülmelidir.
Periyodik Bakım ve Temizlik Rutinleri Yeni nesil bilyalı, tırnaklı veya yaylı hızlı tutucu mekanizmaları, eski tip düz bağlantılara göre kirlenmeye çok daha açık ve hassastır. Atölye ortamındaki metal tozları ve kaynak cürufları bu tırnak aralarına girdiğinde sıkışmalara yol açabilir. Bu yüzden dönüştürülmüş sistemlerin basınçlı hava ve ince makine yağlarıyla günlük temizlik periyoduna alınması işletme ömrünü uzatır.
Operatör Eğitim ve Oryantasyon Süreci Sistemin dönüşümü yalnızca mekanik bir işlem değil, aynı zamanda atölye kültürünün değişimidir. Yıllardır eski tip bağlantılarla çalışan operatörlerin yeni “tıkla-oturt” sistemindeki güvenlik tırnaklarının çalışma prensibini, limitli sıkma torklarını ve kalıpları önden takma ergonomisini kavramaları için pratik uygulamalı atölye eğitimleri düzenlenmelidir.
Takım Yönetimi ve Parametrelerin Güncellenmesi Modifikasyon gören kalıpların veya araya giren adaptörlerin ağırlıkları, efektif çalışma yükseklikleri ve dayanabilecekleri maksimum tonaj limitleri değişmiş olacaktır. Pres kazalarını önlemek ve tam verim almak için yeni verilerin CNC kontrol ünitesindeki takım kütüphanesine (Tool Library) tek tek ve eksiksiz bir şekilde yeniden tanıtılması kritik bir zorunluluktur.